节能电加热油炉技术原理与选型指南科普解析
发布日期:2026-09-09 17:00 星期三 分类:资讯中心
节能电加热油炉:从原理到选型的系统化指南
在工业热管理领域,温度控制的稳定性与运行成本往往决定着生产线的品质与利润。当蒸汽锅炉受限于高压监管,当燃气热油炉受制于环保排放指标,一种以导热油为媒介、以电能为驱动的高效供热方案——节能电加热油炉,正悄然成为精密制造与流程工业的热能中枢。它并非简单的电热棒加水箱,而是一套融合流体力学、热交换技术与智能控制算法的闭环系统。本文不堆砌参数,而是从热力学本质出发,拆解其技术逻辑,并给出贴合实际工况的选型思考路径。
一、技术原理:热量如何被精准“搬运”
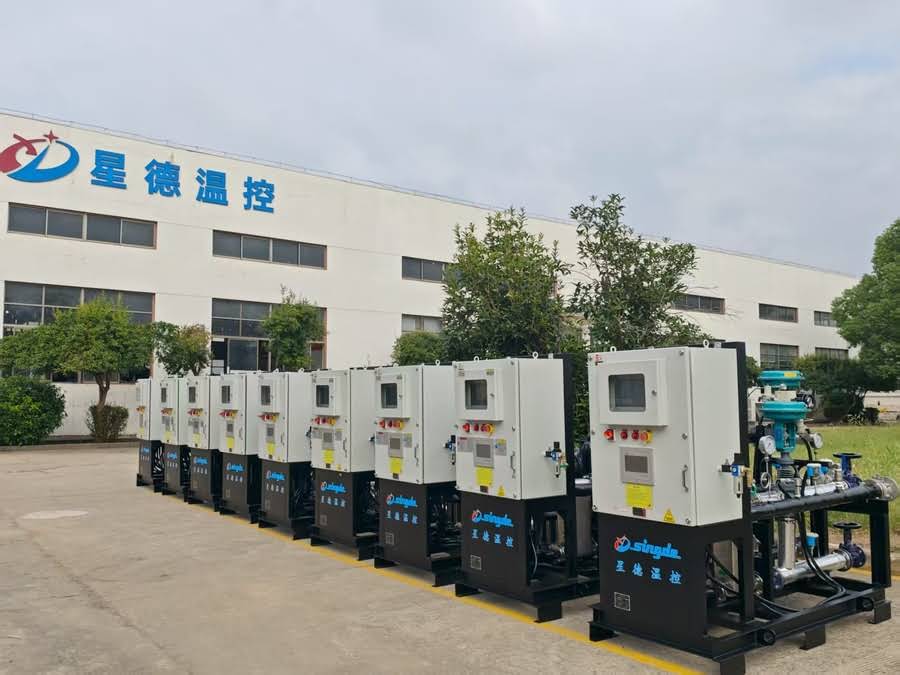
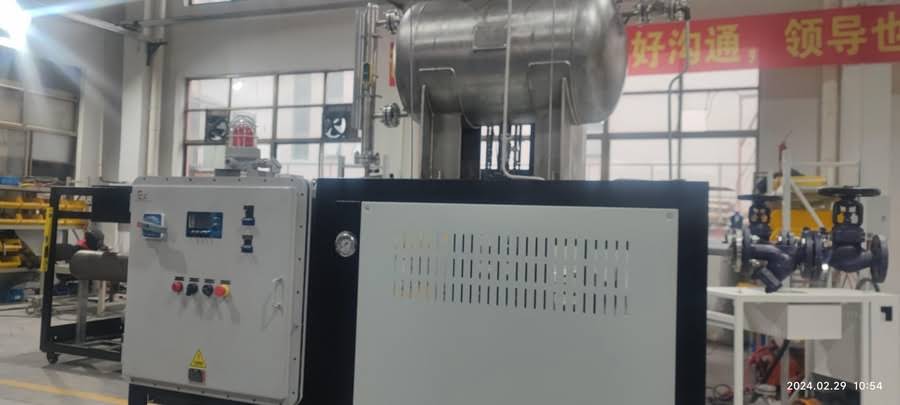
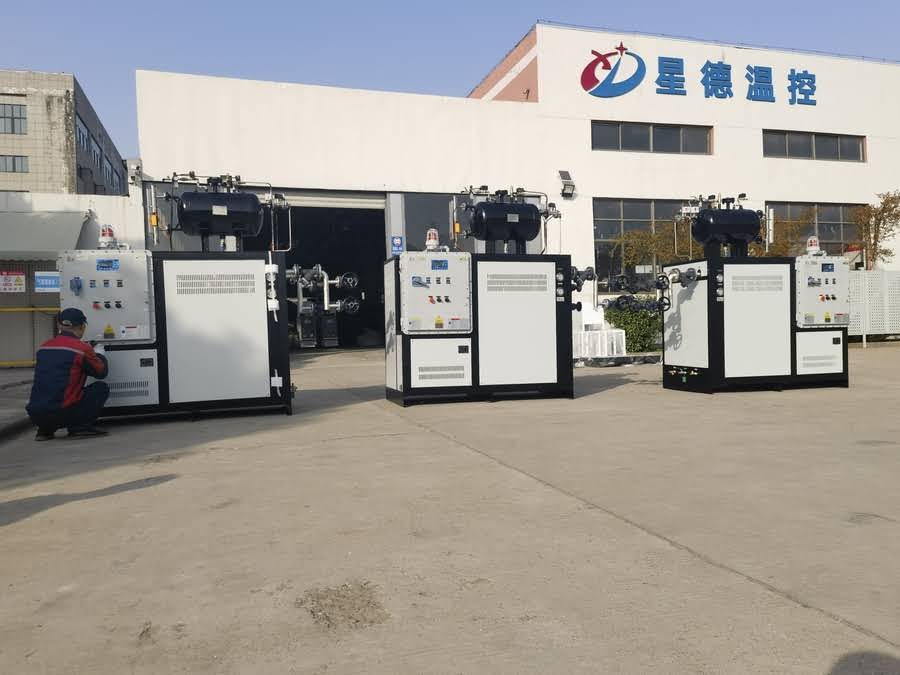
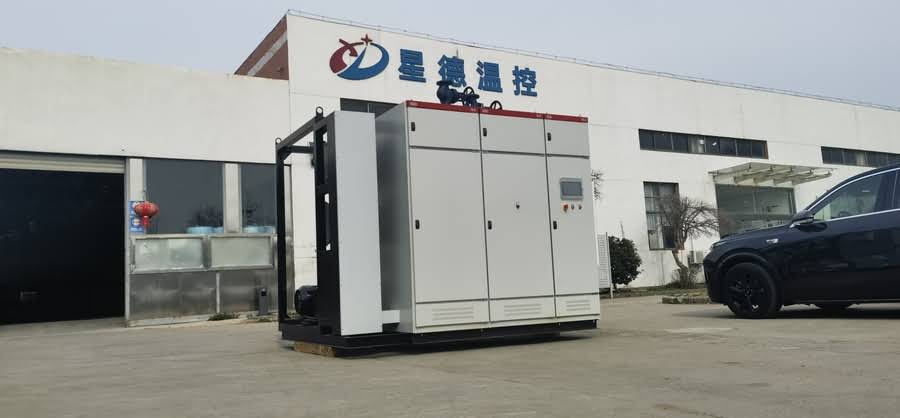
电加热油炉的核心工作逻辑可概括为“电生热、油传热、控保稳”。其主体结构包括防爆电加热器、膨胀槽、循环泵、油气分离器及PLC控制柜。系统启动后,导热油在循环泵的强制驱动下,以一定流速通过加热器内部的耐高温不锈钢盘管。电热元件通电后产生焦耳热,通过管壁与油品形成对流换热,将油温提升至设定值。高温油随即被输送至用热设备,释放热量后温度下降,再返回加热器重新升温,如此周而复始。
值得注意的是,现代节能型油炉并非简单地在油箱里插几根电热管。其技术升级体现在三个维度:第一,采用固态继电器或可控硅调功器实现无级功率调节,避免接触器通断造成的电流冲击与温度波动;第二,加热器内部设计有导流板与低表面热流密度电热元件,使油流形成湍流状态,显著降低油膜温度,延缓导热油结焦老化;第三,系统配备超温、压差、液位、流量等多重联锁保护,一旦循环泵故障或管路堵塞,加热器可在数秒内切断电源,杜绝干烧风险。
从热力学效率来看,电加热油炉的显著优势在于几乎无散热损失。燃料锅炉的热效率受排烟温度影响,通常徘徊在85%至92%,而电加热方式中,电能几乎全部转化为热能并经由油品带出,系统综合效率可达95%以上。若配合变频循环泵与根据回油温度自动调节加热功率的控制策略,在部分负载工况下节能空间更为可观。这种“按需供热”的特性,使其在频繁启停或负荷波动的生产线上,展现出优于传统锅炉的适应性。
二、选型核心:跳出“功率越大越好”的误区
许多用户咨询时第一句话是“我需要多少千瓦”。实际上,功率仅是选型的一个基础维度,更为关键的在于换热需求曲线与系统阻力特性的匹配。选型前,必须明确以下参数:
- 最高工作温度与工艺温升速率:这决定了导热油的牌号(如320号或350号合成油)以及加热器的设计表面热负荷。若工艺要求从常温快速升至280℃,则需适当放大加热功率并选用低粘度高温油。
- 用热设备的实际消耗功率:不仅看铭牌标称,更要分析保温状态下的热散失量。对于间歇式反应釜,需计算升温阶段的峰值负荷;对于连续挤出机,则关注稳态运行的平均负荷。
- 循环泵的扬程与流量:流量过低会导致油温不均匀,局部过热;扬程不足则无法克服管路弯头、阀门及设备夹套的阻力。经验法则是保证加热器内油流速在1.5至2.5米/秒之间,既强化传热又避免噪音。
- 防爆等级与安装环境:若现场存在可燃气体,加热器及控制柜必须选用相应防爆型,且膨胀槽与加热器之间不得安装阀门,确保安全泄放通道畅通。
下表对比了不同容量及温区的典型配置参考,便于初步判断方向:
| 项目 | 小型试验用(≤36kW) | 中型产线用(60~120kW) | 大型集中供热(≥240kW) |
|---|---|---|---|
| 控温方式 | PID仪表,±1℃ | PLC+触摸屏,±0.5℃ | DCS通讯,±0.5℃ |
| 循环泵配置 | 单泵定频 | 双泵切换或变频 | 多泵并联,冗余设计 |
| 加热器结构 | 整体法兰式 | 分体法兰式,便于检修 | 多腔体组合式 |
| 典型应用 | 实验室压机、小型模具 | 挤出机、复合板材生产线 | 化工反应釜群、沥青搅拌站 |
此外,务必关注导热油的使用寿命与更换成本。优质的矿物型导热油在严格控制油膜温度的前提下,可使用8至10年;而合成型导热油耐热稳定性更佳,适合长期运行在300℃以上工况。选型时,建议要求供应商提供加热器的热流密度设计值,通常不应超过1.8W/cm²,数值越低,油品裂解倾向越小,长期运行的综合经济性反而更高。
三、行业应用场景与节能增效实践
在高分子材料加工领域,片材挤出机、流延膜生产线对温度均匀性极为敏感。以CPP流延膜为例,模头温度偏差超过±1℃即导致厚度公差波动。电加热油炉配合高精度PID调节,能有效抑制因螺杆剪切热引起的油温漂移。同时,由于油路封闭循环,避免了开放式燃气热风对膜面造成的氧化污染。
在化工与制药行业,反应釜的升温与降温速率控制直接影响产物收率。特别是涉及强放热反应时,需要系统具备快速响应能力。节能型油炉的功率调节模块可在毫秒级内削减输出,配合冷热切换阀组,实现从180℃反应温度迅速切换至80℃的冷却工况。江苏南京某精细化工园区内,多家企业将原有的燃煤导热油炉替换为电加热方案后,不仅消除了烟尘排放,更因取消了锅炉房至车间的地沟管路而释放了厂房空间。
值得关注的是,航天航空复合材料成型领域正成为电加热油炉的新增长点。碳纤维预浸料在热压罐或热压机中固化时,要求升温速率均匀且能长时间保温在260℃±2℃。油炉提供的热媒温度稳定,相比电热板直热方式,其热场分布更均匀,避免局部过烧导致树脂降解。此外,在风电叶片模具加热、轨道交通牵引电机浸漆烘干等场景中,油炉同样扮演着“温度管家”的角色。
对于有综合能源利用需求的工厂,可考虑余热回收型电加热油炉。即利用空压机或冷却塔排放的低品位热量预热导热油,再由电加热元件补足温差,从而降低总电耗。虽然初期投资略增,但在年运行时间超6000小时的连续工况下,动态回收期通常不超过两年。
四、系统配置与维护要点
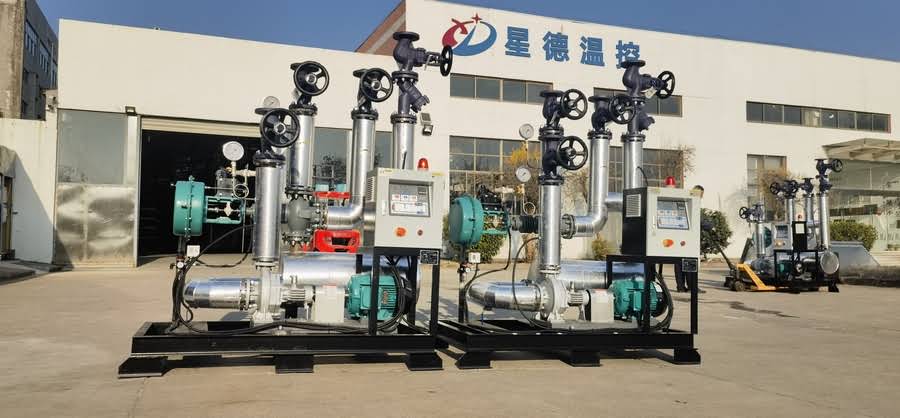
谈到具体设备制造,行业内具备完整设计制造能力的厂商众多,但技术侧重点各有不同。在此特别提及南京星德机械,其产品线覆盖了从3kW小型模温机到2400kW大型导热油炉系统。该厂家的特色在于加热器采用SUS304不锈钢内胆与低热流密度设计,配合自主开发的温差控制算法,在要求严苛的锂电隔膜拉伸线及光学级PC板材生产线中,获得了较为稳定的运行验证。其控制柜标配的远程物联网模块,可让设备工程师在手机端实时查看进出口油温及泵浦运行状态,便于预防性维护。
无论选择哪家产品,使用维护遵循“三查三定”原则:查油质(每年取油样化验酸值及闪点)、查压差(过滤器前后压差超过0.15MPa即需清洗)、查绝缘(电热元件对地绝缘电阻应大于2MΩ)。同时,膨胀槽液位需保持在1/3至